Современный станок лазерной резки — это высокотехнологичное оборудование для точного раскроя листовых и профильных материалов сфокусированным лучом.о Такие установки востребованы в металлообработке, машиностроении, рекламном производстве и приборостроении. Выбор модели зависит от типа материала, толщины заготовок и требуемой производительности.
Современный рынок предлагает волоконные, CO₂ и твердотельные станки, а также портальные и консольные компоновки. Понимание ключевых характеристик помогает подобрать оборудование под конкретные производственные задачи без лишних затрат.
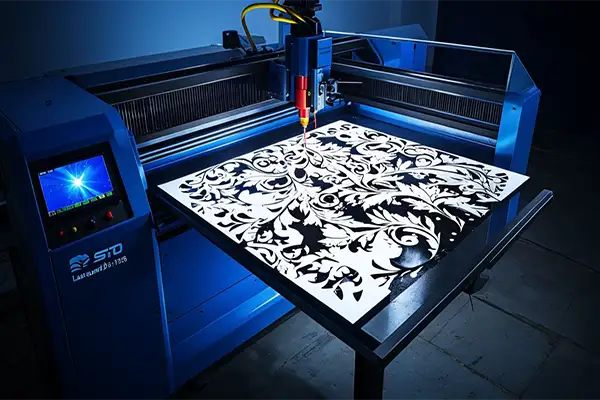
Устройство и принцип работы станка
Основу установки составляют источник излучения, оптическая система, система перемещения и блок управления. Луч фокусируется в пятно малого диаметра, плавит материал, а газовый поток удаляет продукты реза. Перемещение по координатам формирует контур детали согласно программе.
Современные модели оснащаются ЧПУ-контроллерами, датчиками высоты реза и автоматической сменой сопел. Это повышает стабильность процесса и снижает требования к квалификации оператора.
Основные типы станков лазерной резки
Волоконные установки лидируют в обработке металлов благодаря высокому КПД и компактности. CO₂-станки чаще применяются для неметаллов, хотя сохраняют позиции в резке толстых сталей. Твердотельные модели используются в прецизионных задачах.
- Волоконные — универсальны для стали, алюминия и цветных сплавов;
- CO₂ — подходят для акрила, дерева, текстиля и тонкого металла;
- Портальные — для крупногабаритных листов и высокой нагрузки;
- Консольные — для компактных производств и небольших деталей.
По типу раскроя различают плоскостные и трубные станки. Отдельную нишу занимают гибридные решения с поворотной осью для обработки профилей.
Ключевые характеристики и параметры
При выборе станка учитывают мощность источника, рабочее поле, точность позиционирования и скорость перемещения. Для тонколистового раскроя достаточно 2–3 кВт, для толстых сталей требуется 10–12 кВт и выше.
Важны также тип системы охлаждения, расход газа и наличие автоматизации загрузки. Эти параметры влияют на себестоимость операции и срок окупаемости оборудования.
ПараметрТипичные значенияВлияние на работу
Мощность1–20 кВтТолщина и скорость реза
Рабочее поле1500×3000 мм и болееРазмер заготовок
Точность±0,05 ммГеометрия деталей
Скоростьдо 40 м/минПроизводительность
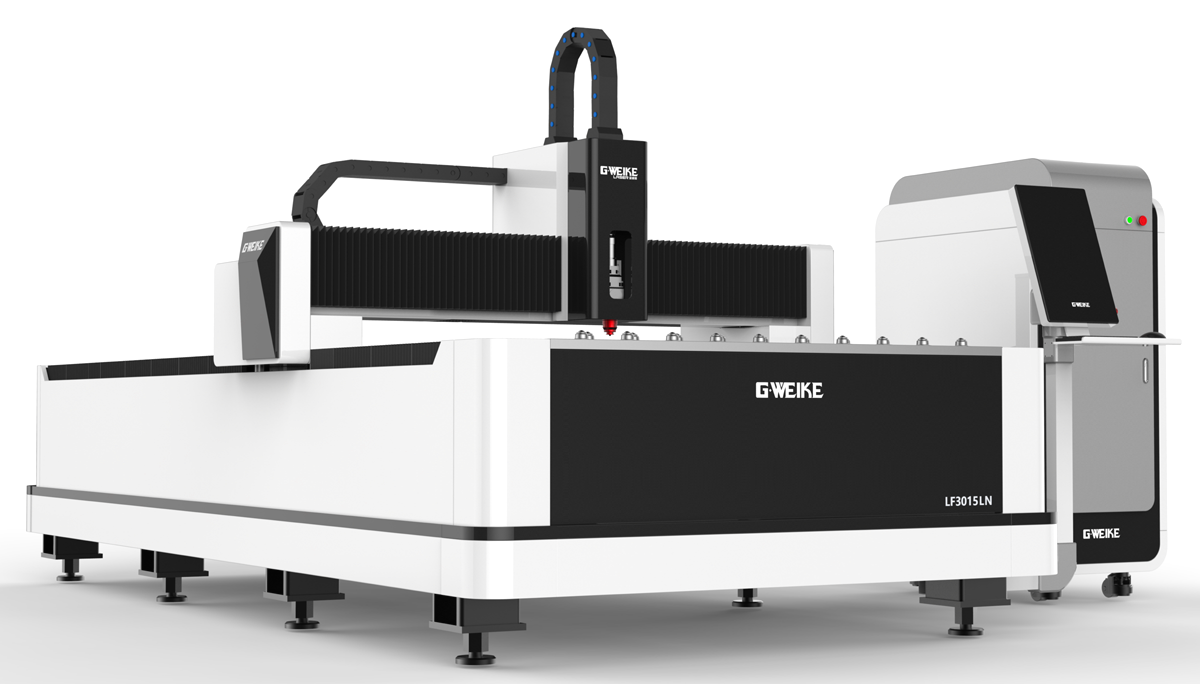
Практические решения при выборе и эксплуатации
Перед покупкой стоит протестировать станок на реальных образцах материала. Это позволяет оценить качество кромки, скорость и стабильность процесса. Для новых заказов полезно вести технологические карты с параметрами реза.
- Определить номенклатуру материалов и максимальную толщину листа;
- Рассчитать требуемую производительность и загрузку оборудования;
- Проверить наличие сервисной поддержки и поставки расходников;
- Оценить условия размещения: площадь, вентиляция, электропитание;
- Заложить бюджет на обучение операторов и плановое обслуживание.
Регулярная юстировка оптики и контроль чистоты линз предотвращают падение мощности и брак. Для тонколистовых задач целесообразно использовать азот высокой чистоты — это улучшает качество кромки под сварку и покраску.
Безопасность и типичные ошибки
Лазерное излучение требует защиты глаз и кожи, а также экранирования рабочей зоны. Вентиляция удаляет продукты горения и мелкодисперсную пыль. Персонал проходит инструктаж по работе с высоким напряжением и баллонами с газом.
- Игнорирование чистоты защитных стёкол ведёт к перегреву оптики;
- Неверный фокус провоцирует грат и широкий рез;
- Экономия на газе снижает качество кромки и скорость процесса;
- Отсутствие планового ТО увеличивает простои оборудования.
«До 40% внеплановых остановок станков связаны не с поломкой лазера, а с загрязнением оптики и неверными параметрами резки», — констатируют инженеры технической поддержки.
Соблюдение регламентов и обучение персонала окупаются стабильностью качества и предсказуемым ресурсом оборудования. Для новых заказов полезно выполнять пробный рез и фиксировать параметры в технологической карте.